
Zuschnitte
Mit unseren umfangreichen Schneidmöglichkeiten (Plasma, Laser, Wasserstrahl und Säge) können wir unseren Kunden qualitativ hochwertige Produkte mit engen Toleranzen garantieren und diese schnell und zuverlässig liefern.
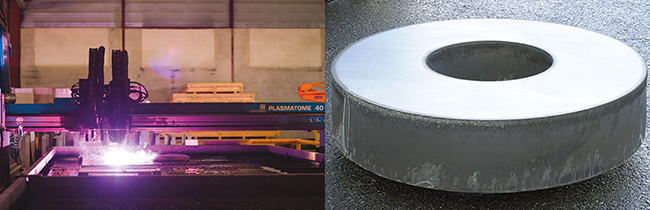
Die wirtschaftlichste Lösung für alle Arten von Teilen aus Edelstahl und Nickellegierungen
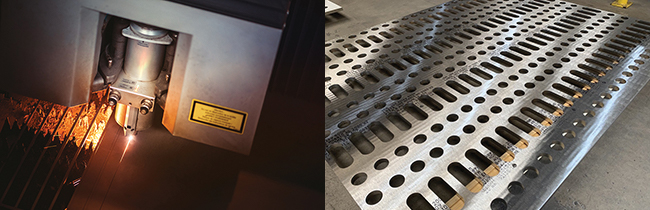
Die hohe Präzision des Lasers erlaubt enge Toleranzen bis zu einer Dicke von 60 mm. Ideal auch für größere Stückzahlen
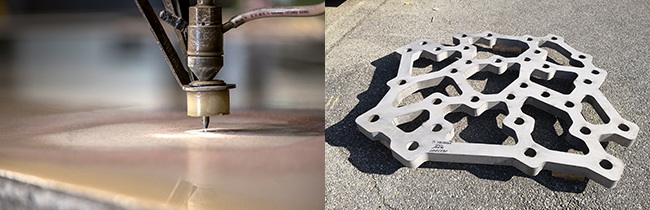
Das Wasserstrahlschneidverfahren reduziert order vermeidet eine mögliche Bearbeitung. Hier gibt es im 2-D Bereich keine Form- oder Dickenbeschränkung. Durch den Kaltschnitt gibt es keine Wärmeeinflusszone an den Rändern des Materials und somit werden Verhärtungen vermieden. Ideal für das Schneiden von komplexen Teilen aus rostfreiem Stahl und Nickelbasislegierungen
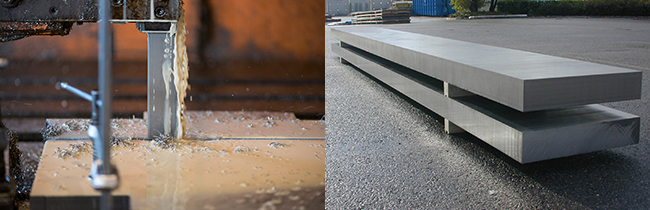
Das Sägen gewährleistet eine gute Schnitt-Rechtwinkligkeit bei mittleren und dickeren Streifen oder Rechtecken.
Toleranzen der unterschiedlichen Schneidverfahren
| THICKNESS (mm) |
SÄGE | |||||
|---|---|---|---|---|---|---|
| L ≤ 3 000 mm | 3 001 < L ≤ 6 000 mm | L > 6 000 mm | ||||
| B ≤ 1 000 mm | B > 1 000 mm | B ≤ 1 000 mm | B > 1 000 mm | B ≤ 1 000 mm | B > 1 000 mm | |
| 1 … 150 | L : -0 / + 3 mm B : -0 / + 2 mm |
L : -0 / + 3 mm B : -0 / + 4 mm |
L : -0 / + 5 mm B : -0 / + 2 mm |
L : -0 / + 5 mm B : -0 / + 4 mm |
L : -0 / + 8 mm B : -0 / + 3 mm |
L : -0 / + 8 mm B : -0 / + 4 mm |
| Comment | L = Länge B = Breite |
|||||
| THK (mm) |
LASER | ||||
|---|---|---|---|---|---|
| L ≤ 315 mm | 315 < L ≤ 1000 mm | 1000 < L ≤ 2000 mm | 2000 < L ≤ 4000 mm | 4000 < L ≤ 6000 mm | |
| 1 | ± 0,3 | ± 0,4 | ± 0,45 | ± 0,7 | ± 1,1 |
| 5 | |||||
| 10 | ± 0,35 | ± 0,45 | ± 0,55 | ± 0,75 | ± 1,25 |
| 15 | ± 0,45 | ± 0,55 | ± 0,65 | ± 0,85 | ± 1,5 |
| 20 | ± 0,55 | ± 0,75 | ± 0,85 | ± 1,2 | ± 1,9 |
| 25 | ± 0,7 | ± 0,9 | ± 1,1 | ± 1,6 | ± 2,4 |
| 30 | ± 0,8 | ± 1,0 | ± 1,6 | ± 2,25 | ± 3 |
| 35 | ± 0,8 | ± 1,0 | ± 1,6 | ± 2,5 | ± 3,8 |
| 40 | |||||
| 50 | ± 1,4 | ± 1,7 | ± 2,2 | ± 3,1 | ± 4,4 |
| 60 | |||||
| 70 | Nicht anwendbar. | ||||
| 80 | |||||
| 90 | |||||
| 100 | |||||
| 110 | |||||
| 120 | |||||
| 130 | |||||
| 140 | |||||
| 150 | |||||
| Comment | *Gültig für Zuschnitte bis Seitenverhältnis 4:1 | ||||
| THK (mm) |
WASSERSTRAHL | ||
|---|---|---|---|
| Basis | Normal | Fein | |
| 1 | ± 0,8 mm | ± 0,6 mm | ± 0,4 mm |
| 5 | |||
| 10 | ± 1,0 mm | ± 0,7 mm | ± 0,4 mm |
| 15 | |||
| 20 | ± 1,5 mm* | ± 1,0 mm | ± 0,5 mm |
| 25 | |||
| 30 | |||
| 35 | |||
| 40 | |||
| 50 | ± 2,0 mm** | ± 1,5 mm | ± 1,0 mm |
| 60 | |||
| 70 | |||
| 80 | |||
| 90 | – | Nach Vereinbarung | |
| 100 | |||
| 110 | |||
| 120 | |||
| 130 | |||
| 140 | |||
| 150 | |||
| Comment | * aus Qualitätsgründen wird der Basisschnitt bei Zeichnungsteilen mit komplexeren Konturen nur bis zu einer Stärke von 30 mm vorgenommen ** bei Standardformen nur bis zu einer Stärke von 60 mm |
||
| THK (mm) |
PLASMA / PLASMA HD | ||
|---|---|---|---|
| Toleranz AD | Toleranz ID | Toleranz Länge / Breite | |
| 1 | -0 / +3 mm | +0 / -3 mm | -0 / +3 mm |
| 5 | |||
| 10 | |||
| 15 | |||
| 20 | |||
| 25 | |||
| 30 | |||
| 35 | |||
| 40 | |||
| 50 | |||
| 60 | |||
| 70 | -0 / +5 mm | +0 / -5 mm | -0 / +5 mm |
| 80 | |||
| 90 | -0 / +10 mm | +0 / -10 mm | -0 / +10 mm |
| 100 | |||
| 110 | |||
| 120 | |||
| 130 | |||
| 140 | |||
| 150 | |||
| Comment | ≥ 60 mm Stärke benötigen wir die Angabe der Fertigmaße, um diese in der Länge und Breite sowie im Außen- und Innendurchmesser erreichen zu können. |
||